Introduktion
Att hitta rätt blandning är bara halva processen när man specificerar en gummiprodukt. Hur blandningen härdas spelar lika stor roll som vad som ingår. Vulkanisering, även känd som härdning, är den process som omvandlar ohärdat gummi till det tuffa, elastiska material som ingenjörer konstruerar för, och det förbises ofta när fokus enbart ligger på materialval.
Termen "vulkanisering" härstammar från Vulcanus, den romerska eldguden, även om själva processen har blandade ursprung, då Charles Goodyear och Thomas Hancock båda utvecklade och patenterade processen på sina respektive sidor av Atlanten.
Den här bloggen tar upp vad vulkanisering är, hur det utförs och varför det har en så direkt inverkan på produktens prestanda ute i fält.
Vad är vulkanisering?
På kemisk nivå bygger vulkanisering tvärbindningar mellan polymerkedjorna i rågummi med hjälp av en kombination av värme, tryck och ett härdningsmedel. När dessa tvärbindningar väl är på plats kan kedjorna inte längre glida fritt förbi varandra, vilket är det som ger härdat gummi dess välbekanta blandning av flexibilitet och styrka snarare än den mjuka, klibbiga känslan hos ohärdat material. Svavel är det traditionella härdningssystemet och används fortfarande i stor utsträckning, men peroxid, platina och andra system kommer in i bilden där en förening behöver specifika egenskaper för sin tillämpning.
Varför är det nödvändigt?
Ohärdat gummi är inte något man kan bygga en produkt av. Det kryper under belastning, slits lätt sönder, förlorar sin form och har problem i båda ändar av temperaturintervallet. Härdning tar itu med allt detta: det är det som ger den färdiga delen dess draghållfasthet, riv- och nötningsbeständighet, motståndskraft, deformationsförmåga, dimensionsstabilitet och långa livslängd.
Hur fungerar processen?
Processen börjar med blandning: fyllmedel, oljor, pigment, processhjälpmedel och härdningspaketet blandas alla i det råa gummit. Denna blandning formas sedan, antingen genom gjutning, kalandrering eller extrudering, och härdas i en press, på en kontinuerlig härdningslinje eller i en autoklav, beroende på produkten. Att få rätt härdning innebär att noggrant kontrollera temperatur, tryck och tid. Underhärdning gör att delen förblir svag och deformeras lätt, överhärdning gör att den förlorar flexibilitet och dess utmattningstid förkortas. I praktiken förtjänar härdningscykeln lika mycket uppmärksamhet som själva blandningsreceptet.
Fördelar med packningar och extruderingar
I en packning säkerställer härdningen tillräcklig återhämtning och mindre kompression, så att tätningen bibehåller sin kraft över tid istället för att slappna av. I en extrudering säkerställer härdningen dimensionsstabilitet, bättre väderbeständighet och förmågan att böjas upprepade gånger utan att spricka. Hur som helst har hur väl en del har härdat lika stor betydelse för fältprestanda som vilken förening den är tillverkad av.
Vulkaniserade kontra kallbundna fogar
En vulkaniserad fog binds kemiskt under härdning, så den blir en del av själva gummit snarare än att ligga ovanpå det. Det är det som ger den utmattningsbeständighet, eftersom det inte finns något lim som fungerar som en svag punkt. Kallbundna fogar, däremot, använder ett lim för att sammanfoga två bitar av redan härdat gummi. De är snabbare och billigare att tillverka och fungerar bra för statiska eller lättare applikationer. Men när upprepad böjning eller höga belastningar är inblandade är en vulkaniserad fog vanligtvis det säkrare valet.
Vanliga missuppfattningar
Det är frestande att tänka på vulkanisering som att helt enkelt värma upp gummit, men det är kemin, härdningssystemet och processkontrollen som avgör egenskaperna hos det färdiga föremålet. Det finns en liknande missuppfattning kring hårdhet: hårdare är inte automatiskt bättre. Rätt Shore-hårdhet beror på tätningskraften, rörelsen och slitaget som detaljen kommer att utsättas för, och den miljö den arbetar i. Det är värt att titta på den fullständiga materialspecifikationen snarare än att fixera sig vid en enda siffra.
Vad gäller efterhärdning?
Efterhärdning är en sekundärbehandling som J-Flex tillämpar på många silikon-, FKM- och Viton-produkter. Detta anses vara bästa praxis eftersom det inte bara förbättrar de mekaniska egenskaperna genom att säkerställa att tvärbindningen är fullständig utan också eliminerar flyktiga rester. Detta är avgörande, särskilt inom livsmedelsindustrin.
Vanliga frågor
Vad är vulkaniserat gummi?
Gummi som har härdats kemiskt för att ge det de mekaniska egenskaper som behövs för teknisk användning.
Kan alla gummityper vulkaniseras?
Ja, korrekt härdat gummi har betydligt bättre mekaniska egenskaper och hållbarhet än ohärdat material.
Är vulkaniserade fogar alltid nödvändiga?
Nej, det beror på applikationens prestandakrav, miljö och budget.
Slutsats
Val av gummiblandning brukar få mest uppmärksamhet när man specificerar gummikomponenter, men härdning spelar också en stor roll för hur den färdiga delen presterar. Oavsett om du specificerar en packning, en extrudering eller en specialtillverkad komponent är det värt att fråga om härdningen utöver materialet.


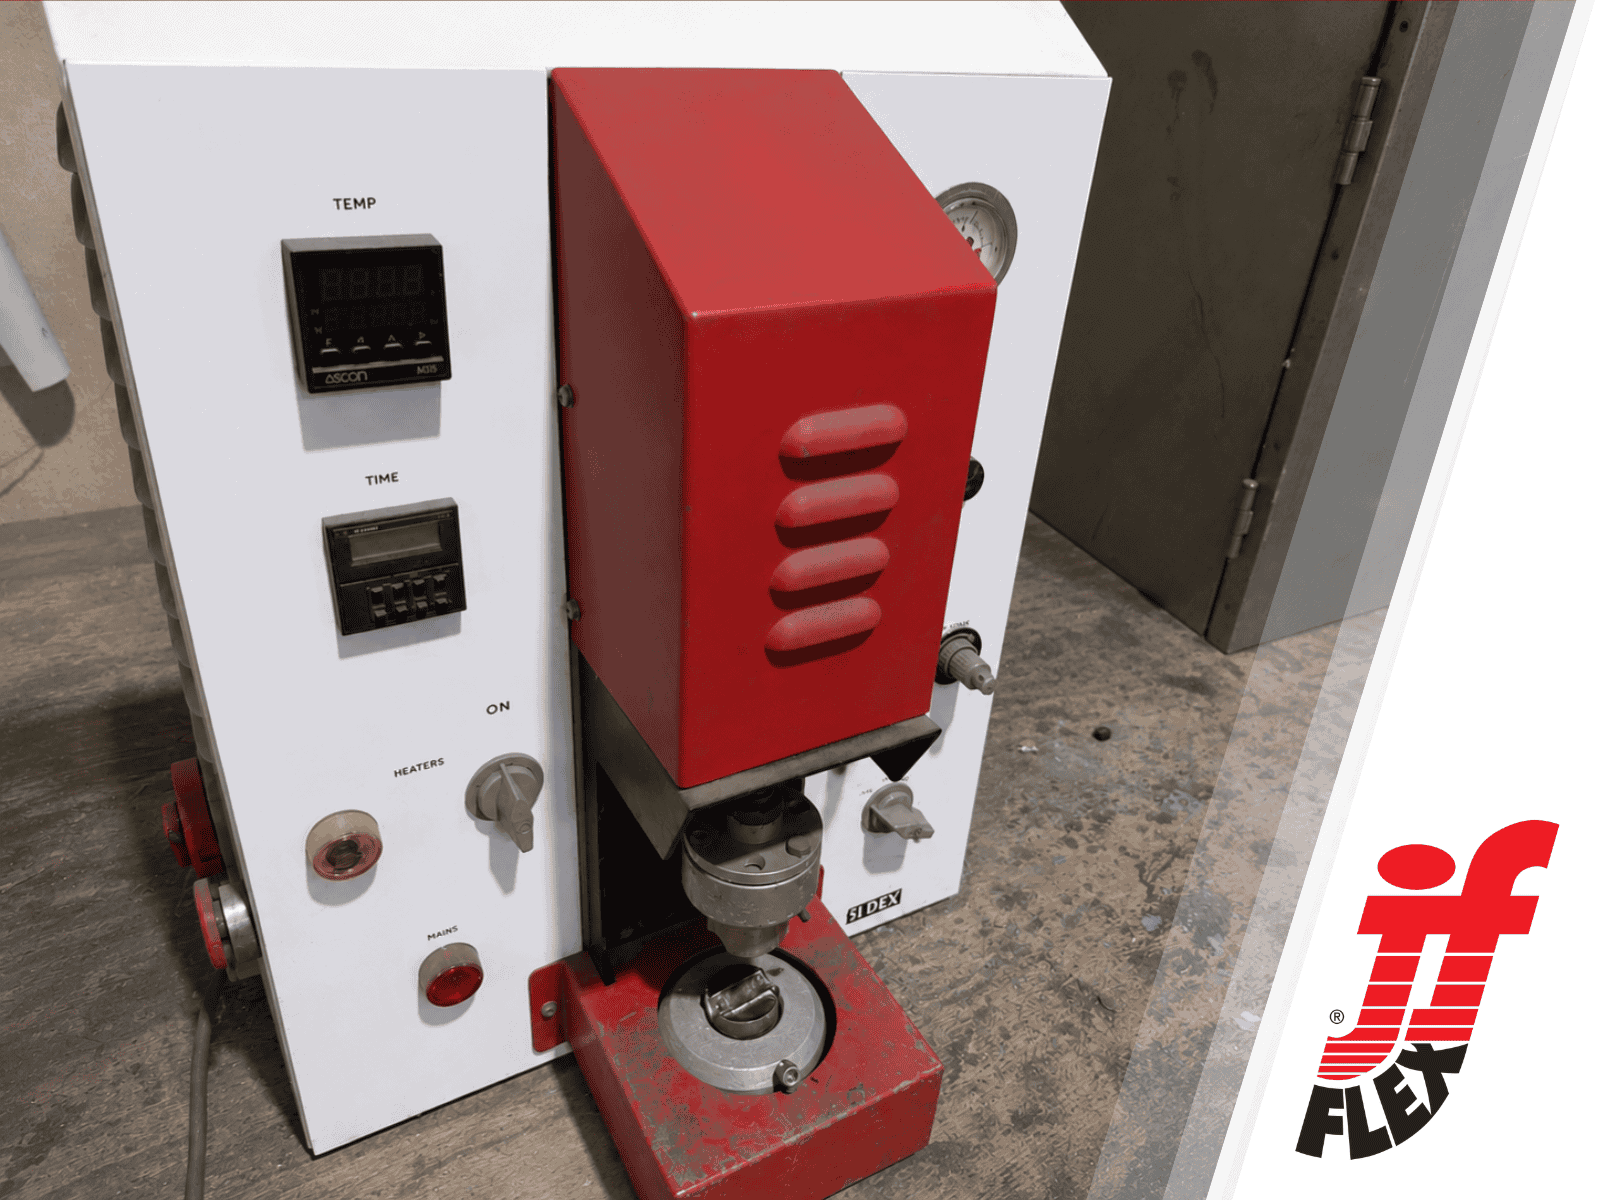
På bilden finns en av O-ringsvulkaniseringspressarna som används på J-Flex!
Om J-Flex
Under de senaste 42 åren har J-Flex positionerat sig som den föredragna leveranspartnern för gummibaserade produkter inom teknikdrivna marknader.
Med expertis byggd sedan 1984 erbjuder J-Flex högkvalitativa komponenter i konstruerat gummi och specialgummidukar som du kan lita på. Från dukar, lister, packningar, hylsor, extruderingar, bälgar och fabrikationer till tätningsmedel erbjuder vi lösningar inom ett brett spektrum av polymerer, inklusive silikon, FKM/Viton™, EPDM, neopren, nitril med mera.
Prata med experterna på J-Flex för att hitta rätt lösning för dina behov!